
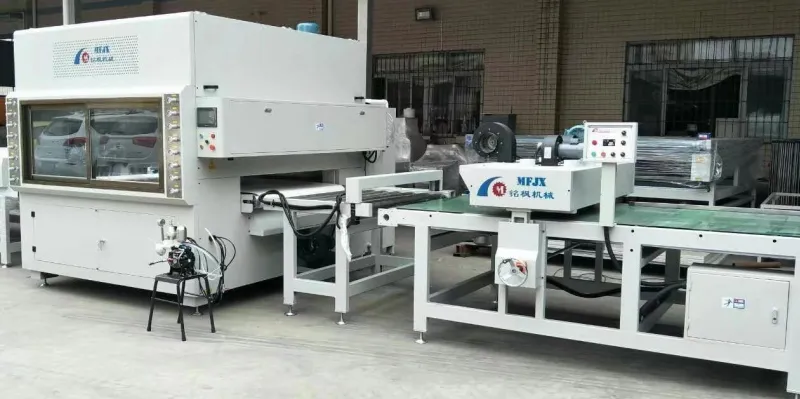
در صنعت تولید مبلمان، فرآیند رنگآمیزی اسپری عاملی حیاتی است که کیفیت ظاهری محصول، رقابتپذیری در بازار و رضایت مشتری را تعیین میکند. به ویژه با بهبود مستمر اتوماسیون صنعتی، شرکتهای بیشتری از خطوط تولید رنگآمیزی اسپری مبلمان و دستگاههای رنگآمیزی اسپری اتوماتیک برای تکمیل عملیات رنگآمیزی اسپری در مقیاس بزرگ استفاده میکنند. در مقایسه با اسپری دستی سنتی، دستگاههای رنگآمیزی اسپری اتوماتیک نه تنها راندمان تولید را به طور قابل توجهی بهبود میبخشند، بلکه تا حدودی ضخامت یکنواخت لایه رنگ را تضمین میکنند، ضایعات رنگ را کاهش میدهند و هزینههای نیروی کار را نیز کاهش میدهند.
با این حال، حتی با افزایش اتوماسیون، مشکلات فرآیندی مختلفی هنوز در عملکرد واقعی خطوط تولید رنگآمیزی اسپری مبلمان رخ میدهد. در میان آنها، نشت رنگ یکی از رایجترین و محتملترین نقصهای کیفی است که بر نرخ قبولی محصول تأثیر میگذارد.
نشت رنگ به شرایطی اشاره دارد که سطح مبلمان پس از اسپری شدن به طور کامل با رنگ پوشانده نشده باشد، ضخامت لایه رنگ به طور قابل توجهی ناکافی باشد، یا مناطقی با رنگ ناهموار وجود داشته باشد. اگرچه نشت رنگ ممکن است مانند یک نقص سطحی به نظر برسد، اما در واقع میتواند تأثیر عمیقی بر محصولات مبلمان داشته باشد. از یک طرف، مستقیماً جذابیت بصری مبلمان نهایی را کاهش میدهد و باعث میشود محصولات در طول بازرسی کیفیت کارخانه بیکیفیت تلقی شوند. از طرف دیگر، مناطقی که رنگ در معرض دید دارند و فاقد محافظت کامل از لایه رنگ هستند، بیشتر در معرض عوامل خارجی مانند رطوبت، اکسیداسیون و سایش قرار میگیرند و منجر به کاهش دوام مبلمان میشوند.
طبق گزارشهای مدیریت کیفیت از برخی صنایع تولید مبلمان، نشت رنگ تقریباً ۱۸ تا ۳۰ درصد از مشکلات کیفیت رنگآمیزی اسپری را تشکیل میدهد و این درصد در تولید مبلمان با شکل نامنظم، مبلمان حکاکی شده و پنلهای براق حتی بیشتر است. بنابراین، هنگامی که نشت رنگ در خط تولید رنگآمیزی اسپری مبلمان رخ میدهد، شرکتها باید به سرعت علت را شناسایی کرده و اقدامات مؤثری را برای جلوگیری از دوبارهکاری در مقیاس بزرگ و ضررهای اقتصادی انجام دهند.
علائم معمول نشت رنگ در خط تولید رنگآمیزی اسپری مبلمان چیست؟
در تولید واقعی، نشت رنگ همیشه به صورت یک ناحیه بزرگ و قابل مشاهده آشکار نمیشود. در بسیاری از موارد، نشت رنگ یک نقص کیفی جزئی اما پنهان است که برای تشخیص آن نیاز به ترکیبی از بازرسی نوری، آزمایش ضخامت لایه رنگ و حتی لمس دستی است. بنابراین، شرکتها ابتدا باید نشانههای خاص نشت رنگ را به روشنی تعریف کنند تا بتوانند مشکل را به طور مؤثرتری عیبیابی کنند.
رایجترین نوع نشت رنگ، نواحی در معرض دید موضعی است. این نوع نشت معمولاً به راحتی قابل تشخیص است. پس از رنگآمیزی مبلمان، رنگ پایه یا آستر هنوز در نواحی خاصی، به ویژه در اطراف گوشهها، سوراخها، شیارها، سطوح انتقالی و نواحی با کندهکاریهای عمیق، قابل مشاهده است. از آنجایی که این نواحی ذاتاً نقاط کور برای رنگآمیزی هستند، تنظیمات نامناسب زاویه تفنگ اسپری در دستگاههای رنگآمیزی اتوماتیک میتواند منجر به پوشش ناکافی شود.
نوع رایج دیگر، پوشش ناکافی فیلم است. تشخیص این مشکل نسبت به نواحی در معرض دید موضعی دشوارتر است، زیرا از فاصله دور، ممکن است سطح مبلمان رنگ شده به نظر برسد، اما ضخامت فیلم رنگ در برخی نواحی به طور قابل توجهی کمتر از حد استاندارد است. ضخامت لایه رویی مبلمان معمولاً بین 80 تا 150 میکرومتر کنترل میشود. اگر ضخامت در یک ناحیه موضعی بیش از 20٪ کمتر از مقدار استاندارد باشد، اگرچه ممکن است رنگ سطح به طور واضح غیرطبیعی به نظر نرسد، اما مقاومت در برابر سایش و مقاومت در برابر خراش بعداً به طور قابل توجهی کاهش مییابد.
علاوه بر این، نواحی سایهدار و نشت رنگ متناوب نیز وجود دارد. نواحی سایهدار اغلب در مبلمان با طرحهای پیچیده، مانند پشتیهای منحنی صندلی، پنلهای در حکاکیشده و قابهای مبلمان به سبک اروپایی ظاهر میشوند. مدیریت نشت رنگ متناوب دشوارتر است زیرا اغلب به طور تصادفی در طول تولید، نه به طور مداوم، رخ میدهد و معمولاً مربوط به تأمین ناپایدار رنگ از ... است.دستگاه رنگ اسپری اتوماتیک، گرفتگی تفنگ اسپری یا نقص برنامه.
چرا در خط تولید رنگ اسپری مبلمان، نشت رنگ رخ میدهد؟
نشت رنگ تقریباً هرگز ناشی از یک عامل واحد نیست. در بیشتر موارد، نشت رنگ در خط تولید رنگآمیزی اسپری مبلمان نتیجه ترکیبی از تجهیزات، فرآیند، مواد و عوامل محیطی است. اگر شرکتی فقط یک جنبه را بررسی کند، بعید است که بتواند مشکل را به طور کامل حل کند.
۱. تنظیمات نامناسب پارامترهای دستگاه رنگآمیزی اسپری اتوماتیک
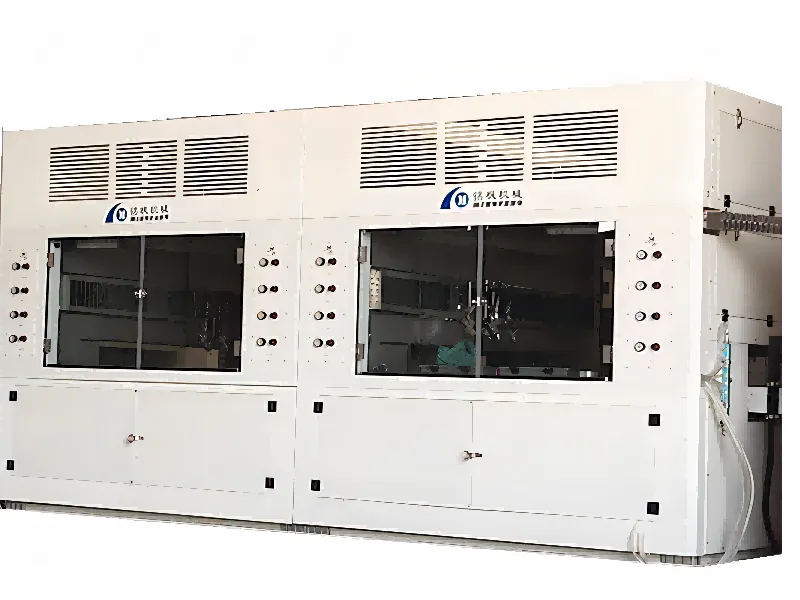
دستگاه رنگآمیزی اسپری اتوماتیک، تجهیزات اصلی کل خط تولید رنگآمیزی اسپری مبلمان است و منطقی بودن پارامترهای پاشش آن مستقیماً کیفیت پاشش را تعیین میکند. بسیاری از مشکلات نشت رنگ ناشی از تنظیمات نامناسب پارامترهای تفنگ اسپری است.
اول، مسئله فاصله تفنگ اسپری مطرح است. وقتی دستگاه رنگآمیزی اسپری اتوماتیک کار میکند، فاصله بین تفنگ اسپری و سطح قطعه کار معمولاً باید بین ۱۸۰ تا ۳۰۰ میلیمتر کنترل شود. اگر تفنگ اسپری خیلی دور باشد، انتشار رنگ در هوا تسریع میشود و مقدار زیادی از غبار رنگ قبل از رسیدن به سطح قطعه کار از بین میرود و در نتیجه میزان چسبندگی کاهش مییابد. دادههای آزمایشهای صنعتی نشان میدهد که وقتی فاصله تفنگ اسپری از ۲۵۰ میلیمتر به ۴۰۰ میلیمتر افزایش مییابد، میزان استفاده از رنگ ممکن است ۱۵ تا ۲۰ درصد کاهش یابد و خطر نشت رنگ به طور قابل توجهی افزایش مییابد.
ثانیاً، زاویه تفنگ اسپری نیز بسیار مهم است. در حالت ایدهآل، تفنگ اسپری باید تا حد امکان عمود بر سطح قطعه کار باشد. اگر انحراف زاویه خیلی زیاد باشد، به خصوص بیش از ۱۵ درجه، پوشش اسپری تغییر میکند و لبهها بیشتر مستعد از دست رفتن نواحی هستند.
علاوه بر این، فشار اتمیزه کردن نیز به همان اندازه حیاتی است. فشار بیش از حد منجر به غبار رنگ بسیار ریز و برگشت شدید رنگ میشود، در حالی که فشار ناکافی باعث اتمیزه کردن ناکافی و در نتیجه ذرات اسپری درشت و پوشش ناهموار میشود. هر دو حالت میتواند منجر به نشت رنگ در خطوط تولید رنگآمیزی مبلمان شود.
۲. گرفتگی تفنگ اسپری یا نقص سیستم تغذیه رنگ
پس از کارکرد طولانی مدت، بقایای رنگ، ذرات رنگدانه و بقایای سخت شده میتوانند به راحتی در داخل تفنگ اسپری دستگاه رنگآمیزی اسپری اتوماتیک جمع شوند. اگر شرکت فاقد سرویس و نگهداری منظم باشد، این ناخالصیها به تدریج نازلها را مسدود کرده و باعث ایجاد اعوجاج در الگوی اسپری میشوند.
در شرایط عادی، الگوی پاشش باید توزیع یکنواخت و بادبزنی شکل داشته باشد، با پوشش رنگ پایدار در ناحیه مرکزی و انتقال طبیعی در هر دو طرف. اگر نازل تا حدی مسدود شده باشد، الگوی پاشش ممکن است ناهموار، متناوب یا با پوشش ناکافی در نواحی خاص شود، در نتیجه برخی از نواحی سطح مبلمان به اندازه کافی پوشش داده نمیشوند.
علاوه بر خود تفنگ رنگپاش، مشکلات مربوط به سیستم تأمین رنگ نیز بسیار رایج است. به عنوان مثال، فشار ناپایدار پمپ دیافراگمی، گرفتگی لولههای تأمین رنگ و فیلترهای بسیار کثیف، همگی میتوانند باعث نوسانات در خروجی رنگ دستگاههای رنگپاشی اتوماتیک شوند. آمار برخی شرکتها نشان داده است که بیش از 30 درصد از ناهنجاریهای پاشش مربوط به نگهداری ناکافی سیستم تأمین رنگ است، درصدی بسیار بالاتر از آنچه بسیاری از مدیران انتظار دارند.
۳. قرارگیری نامناسب قطعه کار منجر به پاشش مناطق مرده میشود
بسیاری از شرکتها، هنگام عیبیابی نشتی رنگ، اغلب کاملاً روی دستگاه رنگپاشی اتوماتیک تمرکز میکنند و فرآیند بارگذاری قطعه کار را نادیده میگیرند. در واقع، نحوه قرارگیری قطعات کار مستقیماً بر پوشش رنگ تأثیر میگذارد.
برای مثال، در یک خط تولید رنگآمیزی مبلمان، اگر فاصله بین چندین در کابینت خیلی کم باشد، نازلهای اسپری یکدیگر را مسدود میکنند و در نتیجه پوشش کافی از نواحی داخلی حاصل نمیشود. برای مبلمان با شکل نامنظم، زوایای قرارگیری نامناسب میتواند نقاط کوری برای رنگآمیزی ایجاد کند، مانند فرورفتگیها، گوشهها یا نواحی پایین.
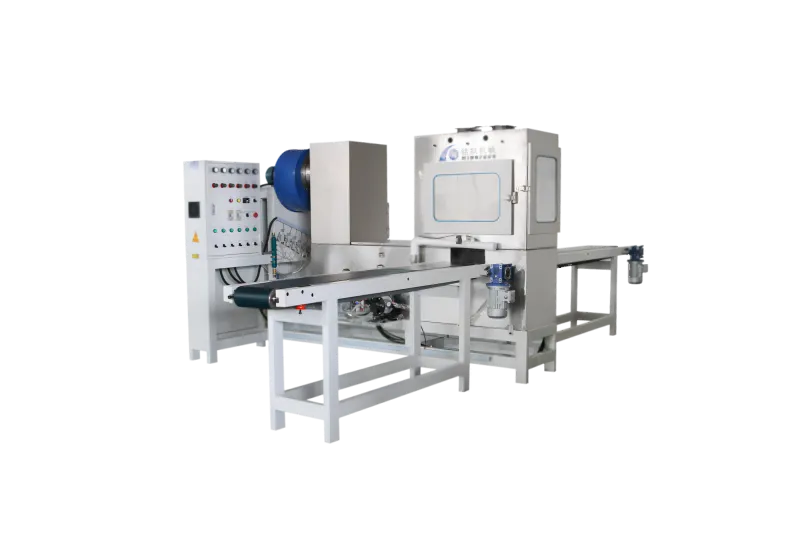
به عنوان مثال، با در نظر گرفتن یک دستگاه رنگآمیزی اسپری رفت و برگشتی خودکار، وقتی فاصله قطعه کار کمتر از 80 میلیمتر باشد، اثر پوشش به طور قابل توجهی افزایش مییابد و احتمال نشت رنگ را تا حد زیادی افزایش میدهد. بنابراین، شرکتها باید بر اساس اندازه، شکل و مسیر پاشش قطعه کار، فیکسچرها و فاصله نوار نقاله را به طور منطقی طراحی کنند.
آیا مشکلات رنگ میتواند باعث نشت رنگ در خط تولید رنگپاشی شود؟
پاسخ مثبت است، و تأثیر واقعی اغلب دست کم گرفته میشود. بسیاریخطوط تولید رنگ اسپری مبلمانبا وجود عملکرد عادی تجهیزات، هنوز هم نشت رنگ را تجربه میکنند و مشکل اغلب در نهایت به خود رنگ مربوط میشود.
ویسکوزیته رنگ یکی از شاخصهای کلیدی است. وقتی ویسکوزیته خیلی بالا باشد، جریانپذیری رنگ کاهش مییابد، اتمیزه شدن دشوار میشود، پهنای اسپری محدود میشود و پوشش ضعیف میشود. وقتی ویسکوزیته خیلی پایین باشد، رنگ به راحتی پراکنده میشود، راندمان چسبندگی کاهش مییابد و گوشهها به ویژه مستعد از دست دادن نواحی هستند. به طور کلی، ویسکوزیته اسپری رنگ پلوتونیم بین ۱۸ تا ۲۵ ثانیه (فنجان پوشش ۴) کنترل میشود. اگر بیش از ۵ ثانیه از محدوده استاندارد منحرف شود، میتواند به طور قابل توجهی بر کیفیت اسپری تأثیر بگذارد.
علاوه بر این، فیلتراسیون ناکافی رنگ نیز میتواند مشکلاتی ایجاد کند. اگر ذرات رنگدانه بزرگ باشند یا حاوی ناخالصی باشند، نازلهای دستگاههای رنگآمیزی اسپری اتوماتیک بیشتر مستعد گرفتگی هستند. بنابراین، خطوط تولید رنگآمیزی اسپری مبلمان بالغ معمولاً به سیستمهای فیلتراسیون ۱۰۰ مش یا بالاتر مجهز هستند و حتی در رنگآمیزی با دقت بالا از سیستمهای فیلتراسیون ۱۵۰ مش یا بالاتر استفاده میشود.
در صورت نشت رنگ در خط تولید رنگآمیزی اسپری مبلمان، چه باید کرد؟
اولین واکنش بسیاری از شرکتها پس از کشف نشت رنگ، رنگآمیزی مجدد فوری است، اما این رویکرد همیشه درست نیست. فرآیند علمی رسیدگی باید ابتدا تجزیه و تحلیل مشکل و سپس انجام اقدامات اصلاحی باشد؛ در غیر این صورت، ممکن است فقط یک راه حل موقت باشد.
مرحله 1: نوع و میزان نشت رنگ را تعیین کنید
ابتدا لازم است مشخص شود که آیا نشت رنگ یک مشکل گسترده است یا موضعی. اگر کل دسته محصولات نشت رنگ داشته باشد، مشکل به احتمال زیاد به دلیل پارامترهای دستگاه رنگپاشی اتوماتیک یا سیستم تأمین رنگ است. اگر فقط قطعات کار به صورت جداگانه غیرطبیعی باشند، به احتمال زیاد مربوط به روش قرارگیری، مسیر حرکت یا ساختار قطعه کار است. اگر نشت رنگ به صورت تصادفی رخ دهد، باید پایداری منبع رنگ و وضعیت تفنگهای اسپری بررسی شود.
این مرحله بسیار مهم است زیرا مسیر عیبیابی بعدی را تعیین میکند.
مرحله 2: وضعیت تفنگ اسپری دستگاه رنگآمیزی اسپری اتوماتیک را بررسی کنید
تفنگ رنگپاش اولین موردی است که باید بررسی شود. تکنسینها باید روی مشاهدهی گرفتگی نازلها، کامل بودن الگوی پاشش، مداوم بودن جریان رنگ و کهنه شدن درزگیرها تمرکز کنند.
سادهترین روش، استفاده از کاغذ تست برای اسپری آزمایشی است. الگوی اسپری طبیعی باید یکنواخت، پیوسته، با لبههای صاف و بدون حفره یا شکستگی آشکار باشد. اگر الگوی اسپری غیرطبیعی باشد، باید تفنگ اسپری تمیز شود یا نازل آن فوراً تعویض شود.
در خطوط تولید رنگآمیزی مبلمان با بار زیاد، نازلها اجزایی با سایش بالا هستند؛ تعویض منظم اغلب مؤثرتر از تعمیرات مکرر است.
مرحله 3: سیستم تامین رنگ را بررسی کنید
بررسی سیستم تأمین رنگ عمدتاً شامل مخزن تحت فشار، پمپ دیافراگمی، فیلتر و وضعیت اتصال خط لوله است. به پایداری تأمین فشار و وجود نوسانات فشار یا تأمین رنگ متناوب توجه دقیق داشته باشید.
به طور کلی، فشار تأمین شده توسط یک دستگاه رنگآمیزی اسپری اتوماتیک بین 0.25 مگاپاسکال و 0.35 مگاپاسکال حفظ میشود. اگر فشار به طور قابل توجهی نوسان داشته باشد، میتواند به راحتی باعث پاشش ناپیوسته شود. گرفتگی فیلتر نیز یک مشکل رایج است؛ شرکتها باید یک مکانیزم تمیز کردن دورهای ایجاد کنند.
مرحله ۴: تنظیم پارامترهای فرآیند پاشش
اگر سختافزار تجهیزات به درستی کار کند، تمرکز به سمت بهینهسازی پارامترهای فرآیند تغییر میکند.
تنظیمات رایج شامل کاهش سرعت نوار نقاله، افزایش تعداد دفعات عبور تفنگ اسپری، کوتاه کردن فاصله تفنگ اسپری و افزایش نرخ همپوشانی رنگ است. تجربه صنعتی نشان میدهد که نرخ همپوشانی رنگ معمولاً باید بین ۴۰ تا ۶۰ درصد حفظ شود. اگر نرخ همپوشانی کمتر از ۳۰ درصد باشد، احتمال ایجاد رگهها و نقاط از دست رفته به طور قابل توجهی افزایش مییابد.
یک شرکت مبلمان با تنظیم سرعت نوار نقاله از ۵ متر در دقیقه به ۴ متر در دقیقه، میزان نشت رنگ خود را هنگام رنگآمیزی دربهای کابینت تقریباً ۴۲٪ کاهش داد. این نشان میدهد که بهینهسازی پارامترها برای عملکرد پایدار خطوط تولید رنگآمیزی مبلمان بسیار مهم است.
چگونه باید مبلمانی که رنگ آن نشت کرده است را تعمیر کرد؟
برای محصولات مبلمانی که نشتی رنگ دارند، شرکت نمیتواند آنها را مستقیماً ارسال کند؛ تعمیر اجباری است. فرآیند تعمیر استاندارد معمولاً شامل سنبادهزنی، تمیز کردن، اسپری کردن رنگ، خشک کردن و بازرسی مجدد است.
ابتدا، ناحیه نشتی باید با دقت سمباده زده شود تا سطحی صاف و پایهای با چسبندگی خوب ایجاد شود. سپس، گرد و غبار و روغن را کاملاً تمیز کنید تا از عیوب ثانویه جلوگیری شود. هنگام اسپری کردن رنگ، مرزهای اسپری باید تا حد امکان کنترل شوند تا از تفاوتهای رنگی آشکار محلی جلوگیری شود. پس از اسپری کردن رنگ، یک مرحله خشک کردن یا عملآوری لازم است تا اطمینان حاصل شود که عملکرد لایه رنگ مطابق با استانداردها است. در نهایت، ظاهر و ضخامت لایه رنگ بررسی میشود تا تأیید شود که تعمیر قابل قبول است.
لازم به ذکر است که هرچه تعداد تعمیرات بیشتر باشد، هزینه نیز بیشتر میشود. دادههای صنعتی نشان میدهد که هزینه یک تعمیر واحد معمولاً ۱.۵ تا ۲ برابر هزینه پاشش اولیه است. بنابراین، از دیدگاه تجاری، جلوگیری از نشت رنگ بسیار مهمتر از تعمیرات است.
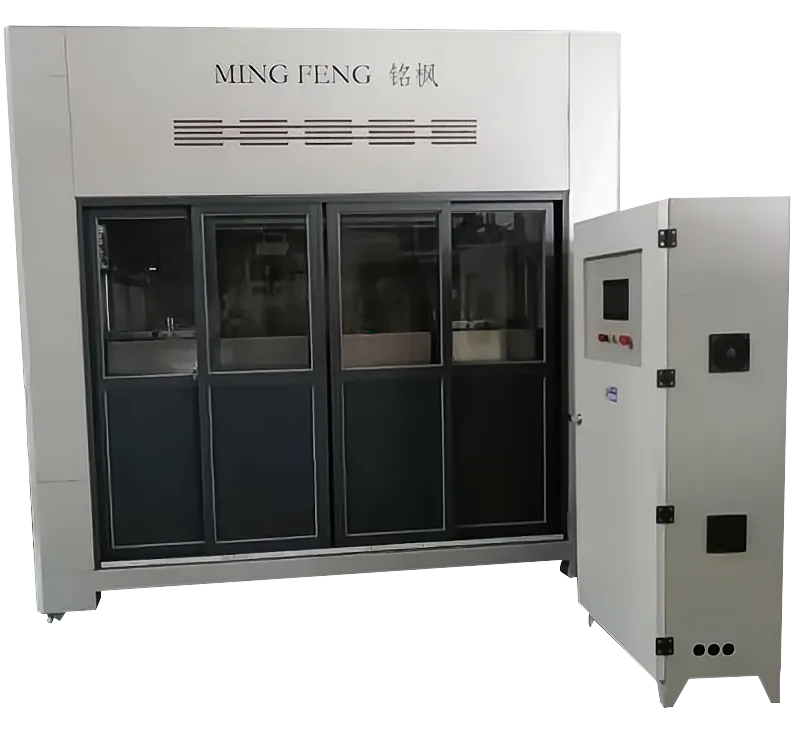
چگونه از نشت رنگ در خط تولید رنگ اسپری مبلمان جلوگیری کنیم؟
شرکتهای واقعاً عالی آنهایی نیستند که میتوانند به سرعت نشت رنگ را مدیریت کنند، بلکه آنهایی هستند که میتوانند قبل از بروز مشکل، یک مکانیسم پیشگیری سیستماتیک ایجاد کنند.
ابتدا، باید یک سیستم بازرسی برای ماشینهای رنگآمیزی اسپری اتوماتیک ایجاد شود. بازرسیهای اولیه روزانه توصیه میشود، از جمله وضعیت تفنگ اسپری، پایداری فشار تغذیه، سایش نازل و دقت مسیر؛ تعمیر و نگهداری عمیق هفتگی باید انجام شود، از جمله تمیز کردن سیستم تامین رنگ، تعویض درزگیرها و کالیبراسیون حسگرها.
دوم، برنامه اسپری باید به طور مداوم بهینه شود. برای مبلمان پیچیده، توصیه میشود از مدلسازی سهبعدی برای برنامهریزی مسیر اسپری، به ویژه برای مبلمان منبتکاری شده، منحنی و به سبک اروپایی، استفاده شود. برخی از خطوط تولید رنگآمیزی مبلمان سطح بالا، سیستمهای تشخیص بصری هوش مصنوعی را معرفی کردهاند که میتوانند به طور خودکار مسیرهای تفنگ اسپری را اصلاح کنند و میزان اسپری از دست رفته را به زیر ۳٪ کاهش دهند.
دوم، مدیریت رنگ باید تقویت شود. این شامل بازرسی مواد ورودی، آزمایش ویسکوزیته، آزمایش فیلتراسیون و آزمایش نسبت اختلاط میشود. به خصوص برای رنگهای دو جزئی، نسبتهای اختلاط نادرست میتواند نه تنها بر پخت، بلکه بر پایداری پاشش نیز تأثیر بگذارد.
در نهایت، آموزش پرسنل نباید نادیده گرفته شود. حتی با یک خط تولید رنگآمیزی مبلمان بسیار خودکار، اپراتورها هنوز هم عملکرد پایدار سیستم را تعیین میکنند. تنها زمانی که اپراتورها واقعاً منطق کار، روابط پارامترها و ویژگیهای غیرعادی دستگاه رنگآمیزی اسپری خودکار را درک کنند، میتوان مشکلات را در مراحل اولیه به سرعت برطرف کرد.
آیا ارتقاء دستگاه رنگآمیزی اسپری اتوماتیک ضروری است؟
اگر شرکتی دائماً با مشکلات نشت رنگ مواجه است و این مشکلات حتی پس از تعمیر و نگهداری تجهیزات و بهینهسازی فرآیند همچنان پابرجاست، ارتقاء به یک دستگاه رنگآمیزی اسپری اتوماتیک معمولاً ارزش بررسی جدی را دارد.
ماشینهای اسپری رنگآمیزی اتوماتیک رفت و برگشتی سنتی روی پنلهای مسطح عملکرد خوبی دارند، اما در رنگآمیزی مبلمان پیچیده و با شکل نامنظم محدودیتهای ذاتی دارند. در مقابل، سیستمهای رنگآمیزی رباتیک شش محوره میتوانند پوشش چند زاویهای و چند مسیری را به دست آورند و با ساختارهای پیچیدهای مانند منحنیها، شیارها و کندهکاریها سازگارتر هستند.
اگرچه ارتقاء تجهیزات مستلزم سرمایهگذاری اولیه بالاتری است، اما در درازمدت میتواند نرخ دوبارهکاری، نرخ ضایعات، هزینههای نیروی کار و ضایعات رنگ را به میزان قابل توجهی کاهش دهد. برای شرکتهای مبلمان با ظرفیت تولید ماهانه بالا، ارتقاء خطوط تولید رنگآمیزی مبلمان اغلب بازگشت سرمایه بهتری را به همراه دارد.
سوالات متداول
شایعترین علل نشت رنگ در خطوط تولید رنگآمیزی اسپری مبلمان چیست؟
شایعترین علل شامل گرفتگی تفنگهای اسپری در دستگاههای رنگآمیزی اسپری اتوماتیک، تنظیمات غیرمنطقی پارامترهای رنگپاشی و سیستمهای ناپایدار تأمین رنگ است. این سه نوع مشکل معمولاً بیشترین سهم را در تولید واقعی دارند.
ماشینهای رنگآمیزی اسپری اتوماتیک چند وقت یکبار باید سرویس و نگهداری شوند؟
توصیه میشود بازرسیهای اولیه روزانه، تمیزکاری عمیق هفتگی و نگهداری سیستم ماهانه انجام شود. اگر بار تولید زیاد باشد، چرخه نگهداری میتواند به طور مناسب کوتاه شود.
آیا محصولاتی که نشتی رنگ دارند قابل تعمیر هستند؟
بیشتر محصولاتی که نشتی رنگ دارند قابل تعمیر هستند. کیفیت ظاهری را میتوان از طریق فرآیندهایی مانند سنباده زدن، اسپری کردن و بازرسی مجدد بازیابی کرد، اما تعمیرات هزینهها را به میزان قابل توجهی افزایش میدهد.
آیا ارتقاء به دستگاه پاشش رنگ اتوماتیک واقعاً میتواند نشت رنگ را کاهش دهد؟
بله، به خصوص در رنگآمیزی اشکال پیچیده مبلمان، دستگاههای اسپری رنگ اتوماتیک با دقت بالا یا تجهیزات نقاشی رباتیک میتوانند میزان نشت رنگ را به میزان قابل توجهی کاهش دهند.